Linea di slot da pavimento (Tenone a doppia estremità)
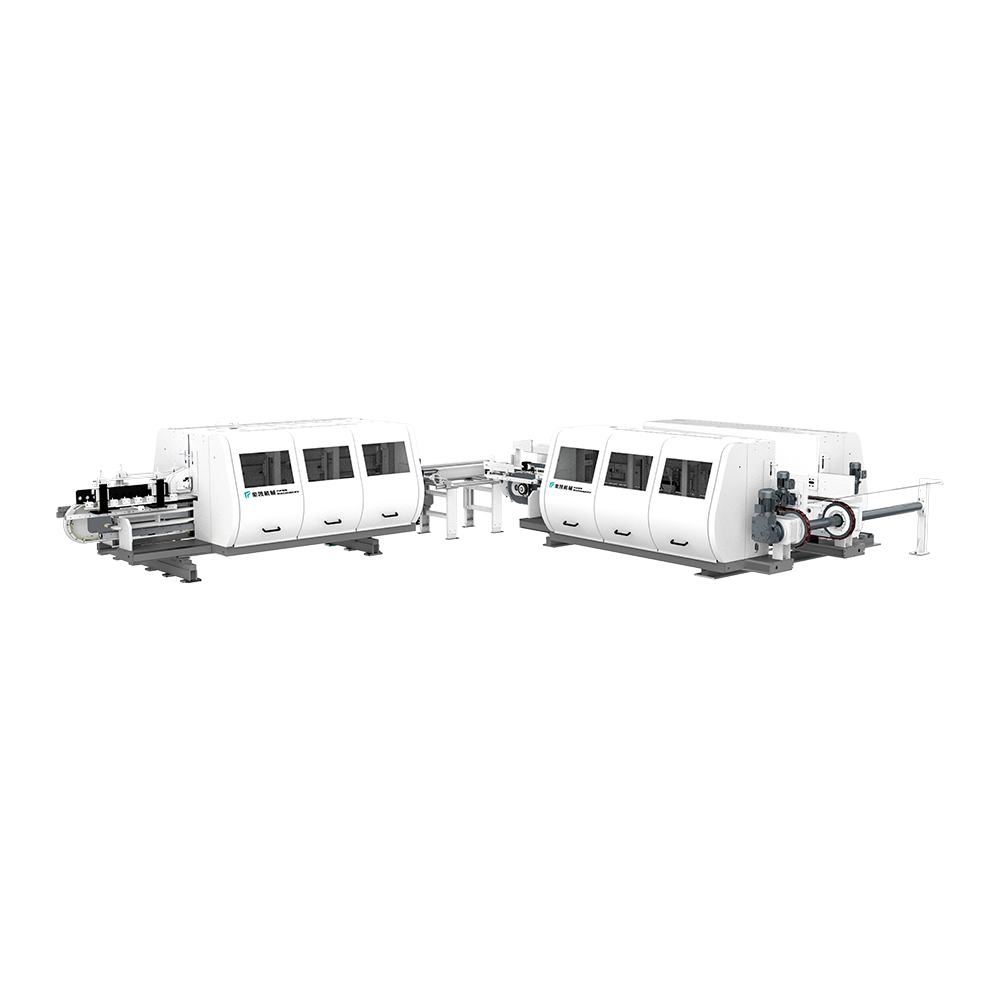
Il prodotto può inserire il pavimento in verticale e in orizzontale. La serie...
Vedi i dettagliCammina su quasi tutte le linee di pavimenti SPC, WPC, LVT o laminati e sentirai lo stesso ritmo: i pannelli che si muovono attraverso una serie di stazioni, ognuna delle quali avvicina la tavola un po' più alla tavola finita. Da qualche parte in quella sequenza c'è una macchina DET longitudinale. Il nome sembra tecnico, ma il lavoro è semplice. Una tenonatrice a doppia estremità impostata per macchine ad alimentazione longitudinale su entrambi i bordi lunghi di un pannello in un unico passaggio, formando il profilo che determina l'aspetto, la vestibilità e le prestazioni del pavimento.
Per i team di produzione, il DET longitudinale raramente è solo un’altra sega. È una stazione di profilatura di precisione. La larghezza, la rettilineità dei bordi, la geometria maschio-femmina, la qualità dello smusso e la finitura superficiale iniziano tutti qui. Quando la stazione è impostata bene, il resto della linea ha un riferimento stabile da cui lavorare. In caso contrario, ogni operazione downstream eredita il problema.
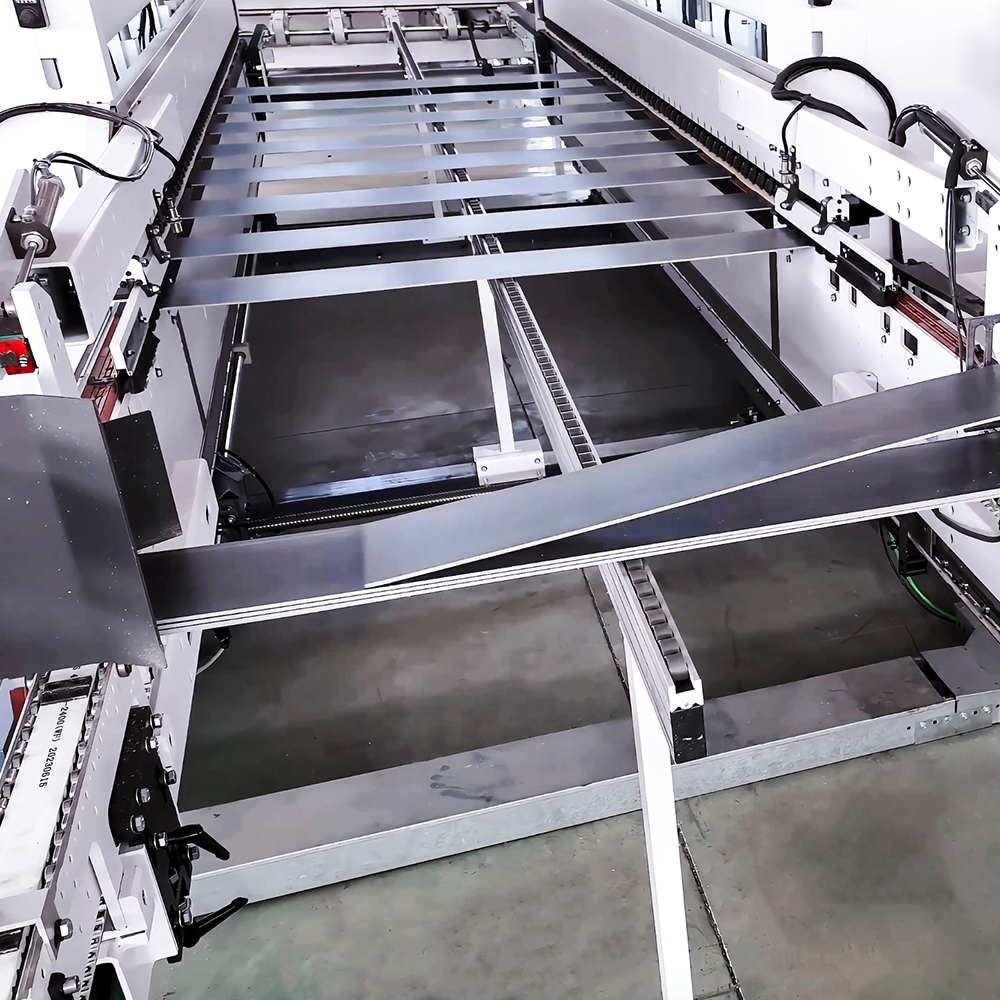
In una configurazione longitudinale, la tavola viaggia lungo la sua lunghezza tra due teste di utensileria. Le teste lavorano contemporaneamente sui bordi lunghi sinistro e destro. A seconda del pacchetto di utensili, la macchina può dimensionare la larghezza del pannello, tagliare una linguetta su un bordo e una scanalatura sull'altro, applicare uno smusso o uno smusso, tagliare scanalature in rilievo o preparare il bordo per una successiva fase di rivestimento. Nella produzione di pavimenti, questa è spesso la stazione che conferisce alla tavola il suo profilo sul bordo lungo prima che subentri l'accoppiamento finale.
La parte “double-end” del nome si riferisce alla lavorazione simultanea su entrambe le estremità del ciclo di lavoro, non a due macchine separate imbullonate insieme. Questa distinzione è importante perché un DET longitudinale si basa su un riferimento di trasporto comune, una catena stabile o un letto a rulli e due teste che rimangono allineate tra loro. Se una testa va alla deriva, il profilo su quel lato cambia e l'adattamento maschio-femmina lo mostrerà. Per uno sguardo più ampio su come queste macchine vengono costruite e applicate, questa guida a tecnologia tenonatrice industriale a doppia estremità è un utile punto di partenza.
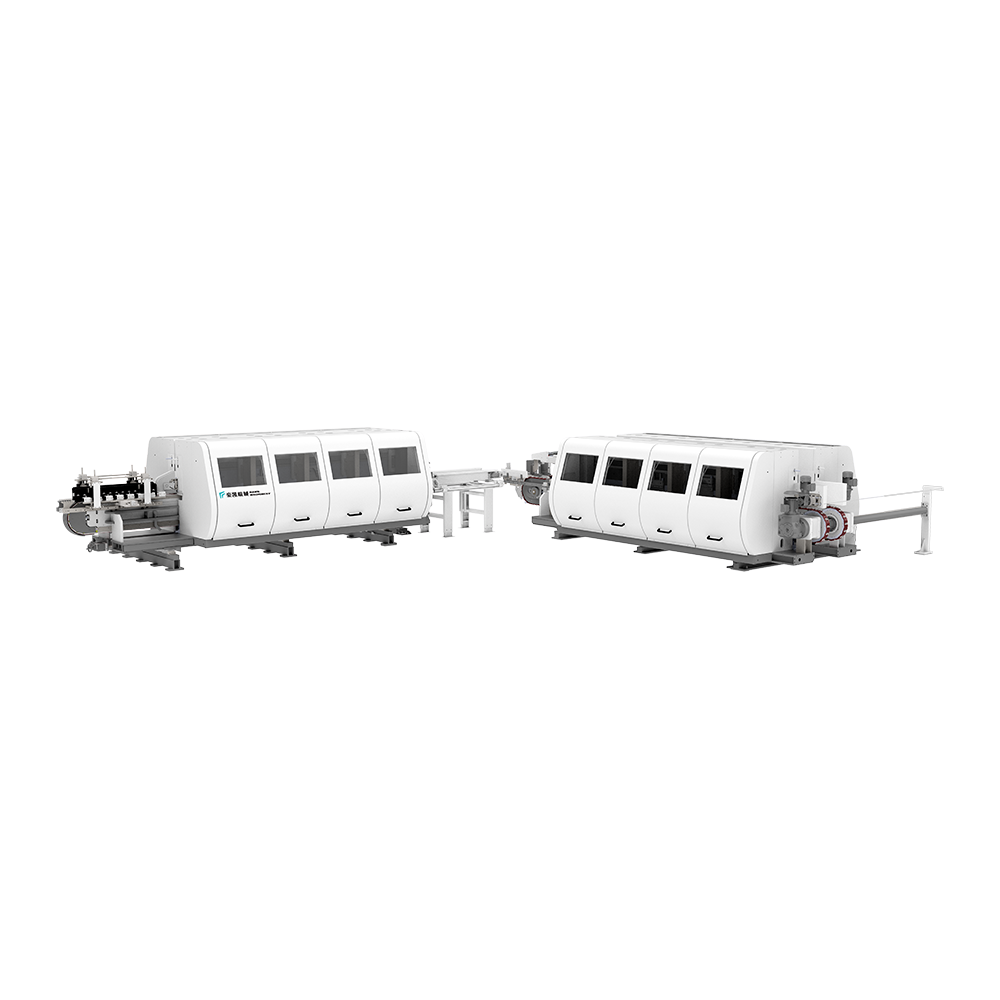 Linea di scanalatura a pavimento Serie tenonatrice a doppia estremità Una serie DET longitudinale e trasversale composta da sei modelli per pannelli da pavimentazione, utile quando si valuta l'intero processo di bordatura piuttosto che la sola potenza del mandrino. Visualizza il prodotto →
In molti impianti di pavimentazione, il DET longitudinale fa parte di una sezione di scanalatura piuttosto che di un acquisto autonomo. Può essere abbinato ad una stazione trasversale, sistemi di alimentazione, attrezzature per la raccolta delle polveri e la verniciatura dei bordi. Ecco perché la decisione di acquisto dovrebbe basarsi sull'intero processo di bordatura e non solo sulla potenza del mandrino o sulla velocità massima di avanzamento.
La differenza tra un DET longitudinale e uno trasversale non sta semplicemente nel modo in cui viene girata la macchina. Cambia quali bordi vengono lavorati, come è supportato il pannello e cosa deve controllare l'operatore. Una stazione longitudinale gestisce i bordi lunghi mentre il pannello viaggia longitudinalmente. Una stazione trasversale gestisce i lati corti dopo che è stato stabilito il profilo del lato lungo. I due lavorano come partner e la prima stazione solitamente fa da riferimento per la seconda.
| Domanda di produzione | Longitudinale DET | DET trasversale |
|---|---|---|
| Quali bordi sono lavorati? | Entrambi i bordi lunghi | Entrambe le estremità corte |
| Come viaggia il pannello? | Per tutta la sua lunghezza | Per tutta la sua larghezza |
| Ruolo tipico | Dimensionamento della larghezza, maschio e femmina sul lato lungo, smussatura | Corrispondenza delle estremità, tenone e scanalatura dell'estremità corta |
| Posizione abituale nella fila | Prima della fine della corrispondenza | Dopo la profilazione dal lato lungo |
| Cosa verificare prima | Rettilineità, consistenza della larghezza e profondità del profilo | Ortogonalità, tolleranza finale e adattamento con il bordo lungo |
Un DET longitudinale può sembrare semplice dal lato operatore: alimentare il pannello, tenerlo contro le guide, lasciare che le teste facciano il lavoro. In pratica la macchina gestisce più variabili contemporaneamente. La variazione della larghezza del pannello, l'ortogonalità del bordo, la velocità di avanzamento, l'usura dell'utensile e l'evacuazione del truciolo influiscono tutti sul bordo finale.
La maggior parte delle macchine DET longitudinali condividono un'architettura comune, sebbene i dettagli varino a seconda del produttore e dell'applicazione. La domanda importante non è se una macchina sia dotata di queste parti, ma se siano costruite e regolate in modo da adattarsi al materiale e al target di tolleranza desiderati.
La disciplina di installazione conta tanto quanto l'hardware della macchina. Un DET longitudinale è stabile tanto quanto le sue superfici di riferimento. Se la catena è usurata, le guide sono allentate o la pressione di bloccaggio non è uniforme, la taglierina può produrre un bordo dall'aspetto pulito che non supera comunque il controllo di adattamento a secco. Gli operatori dovrebbero essere in grado di verificare la larghezza, la profondità del profilo e la rettilineità dei bordi con semplici calibri prima dell'inizio di un ciclo di produzione.
A un DET longitudinale può essere richiesto di lavorare più famiglie di materiali nello stesso impianto. Ognuno si comporta in modo diverso all'avanguardia. L'SPC è rigido e abrasivo, quindi la durata dell'utensile e il controllo della polvere ricevono solitamente maggiore attenzione. Il WPC è più morbido e può essere più sensibile al calore e alla pressione di supporto. LVT è flessibile e potrebbe richiedere un'attenta guida all'alimentazione per evitare distorsioni. Il laminato presenta uno strato resistente all'usura e il rischio di scheggiatura. La pavimentazione multistrato richiede un taglio pulito delle fibre di legno, mentre il fibrocemento e i pannelli a parete privilegiano la resistenza all'abrasione e il bloccaggio stabile.
La lezione pratica è che non si dovrebbe dare per scontato che nessuna singola configurazione possa far funzionare bene ogni prodotto. Un profilo che funziona su una tavola SPC spessa potrebbe richiedere supporto, velocità di avanzamento e attrezzature diversi su una piastrella LVT sottile. Prima di accettare una macchina, esegui i materiali che effettivamente produci. Controlla la vestibilità asciutta, non solo il taglio. Osserva la linguetta e la scanalatura sotto una buona luce, misura la profondità e la larghezza della scanalatura su una serie di assi e controlla la smussatura per verificare la presenza di scheggiature o strappi. Un breve taglio di prova è più utile di una lunga scheda tecnica.
In una tipica linea di pavimentazione, il DET longitudinale si trova dopo che il pannello è stato tagliato a una dimensione gestibile e prima dell'accoppiamento, del rivestimento o dell'imballaggio finale. La sequenza esatta dipende dal prodotto. Una linea SPC può combinare estrusione, ricottura, taglio, scanalatura e rivestimento. Una linea di laminato può partire da una pressa e passare attraverso la rifilatura e la profilatura. In entrambi i casi, la stazione longitudinale deve fornire un bordo lungo coerente in modo che la stazione trasversale possa produrre un'estremità squadrata e ben aderente.
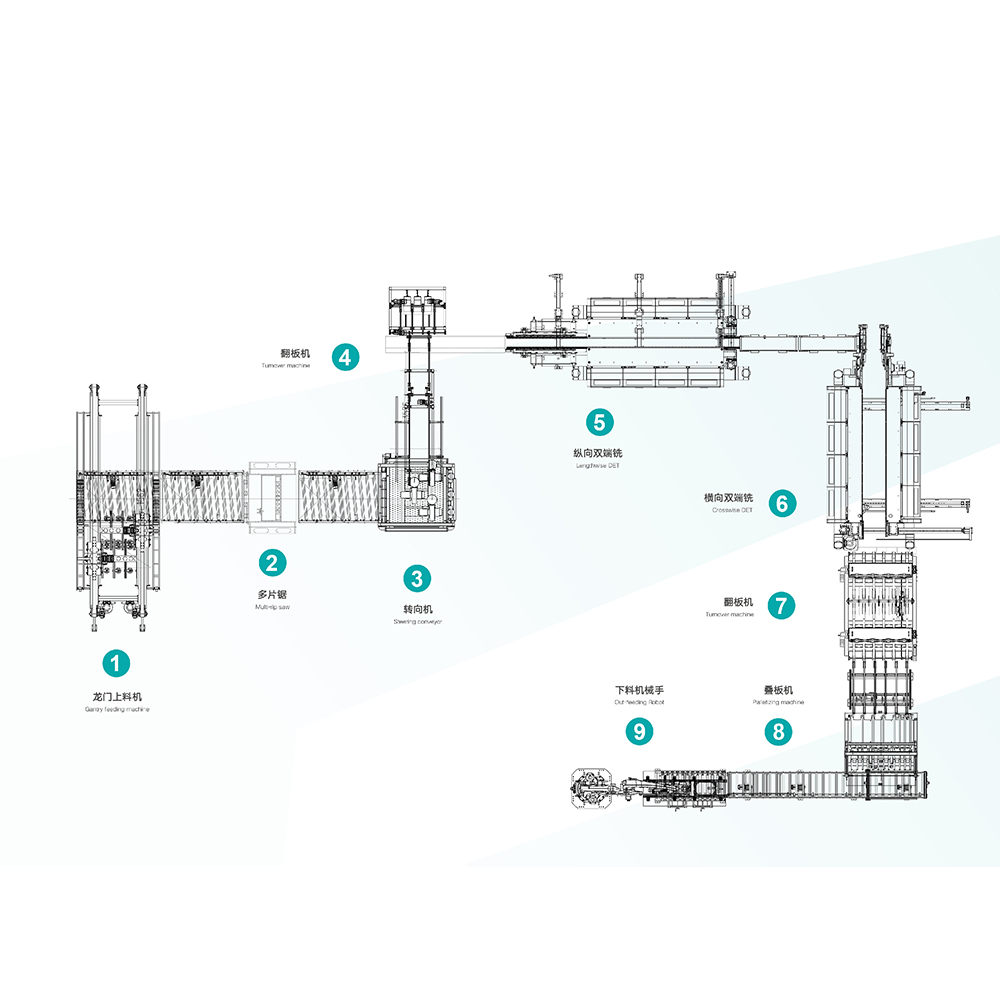 Linea di produzione automatica di pavimenti SPC e PVC Una linea integrata di alimentazione, taglio e stozzatura per pavimenti in SPC, WPC e PVC, importante quando si valuta l'alimentazione, il trasferimento e l'uscita come un unico processo. Visualizza il prodotto →
Quando il DET longitudinale è integrato in una linea automatica, le sezioni di ingresso, trasferimento e uscita contano tanto quanto la tenonatrice stessa. Una macchina che si comporta bene in un test autonomo può comportarsi diversamente quando le viene chiesto di seguire una sega a monte più veloce o di alimentare una stazione trasversale senza buffer. La velocità della linea, l'accumulo e la spaziatura tra le schede dovrebbero essere esaminati insieme.
 Sistema MES della linea di produzione di pavimenti intelligenti Una piattaforma MES con dispositivi connessi per la gestione digitale della produzione del piano, che supporta la visualizzazione delle attività, l'etichettatura, il conteggio, l'identificazione RFID e l'accesso sicuro. Visualizza il prodotto →
Per gli stabilimenti che producono diversi profili o eseguono più turni, i dati di produzione diventano parte della storia della qualità. I registri di impostazione, il monitoraggio della durata degli utensili, i motivi dei tempi di inattività e la resa al primo passaggio aiutano i team a capire se un problema ai bordi è causato dall'attrezzatura, dal materiale, dal cambio o dal trasporto. È qui che un sistema di gestione può supportare l’operatore DET, piuttosto che sostituirsi al giudizio dell’operatore.
Una macchina DET longitudinale è una risorsa di produzione a lungo termine. La conversazione sull'acquisto dovrebbe passare rapidamente dal titolo ai dettagli che determinano la performance quotidiana.
Una macchina DET longitudinale guadagna il suo posto in un impianto di pavimentazione quando rende prevedibile il bordo lungo. Ciò significa trasporto stabile, impostazioni della testa ripetibili, attrezzature adeguate e una routine di installazione di cui gli operatori si fidano. Non è necessario che la macchina sia l'elemento più complicato della linea. È necessario che mantenga il riferimento, elimini le scheggiature, protegga la superficie del pannello e faccia in modo che l'accoppiamento a secco si unisca senza ripetute regolazioni.
Noi di HAWK Machinery collaboriamo con produttori di pannelli per pavimenti e pareti dal 2005 e le conversazioni più utili di solito iniziano con un pannello campione e un disegno del profilo piuttosto che con una scheda tecnica. Se stai progettando una nuova sezione di stozzatura o sostituendo una stazione longitudinale esistente, porta con te il materiale, il profilo e la tolleranza di cui hai bisogno. Questa è la base pratica per scegliere una macchina adatta alla linea, al prodotto e alle persone che la gestiscono.
Il prodotto può inserire il pavimento in verticale e in orizzontale. La serie...
Vedi i dettagli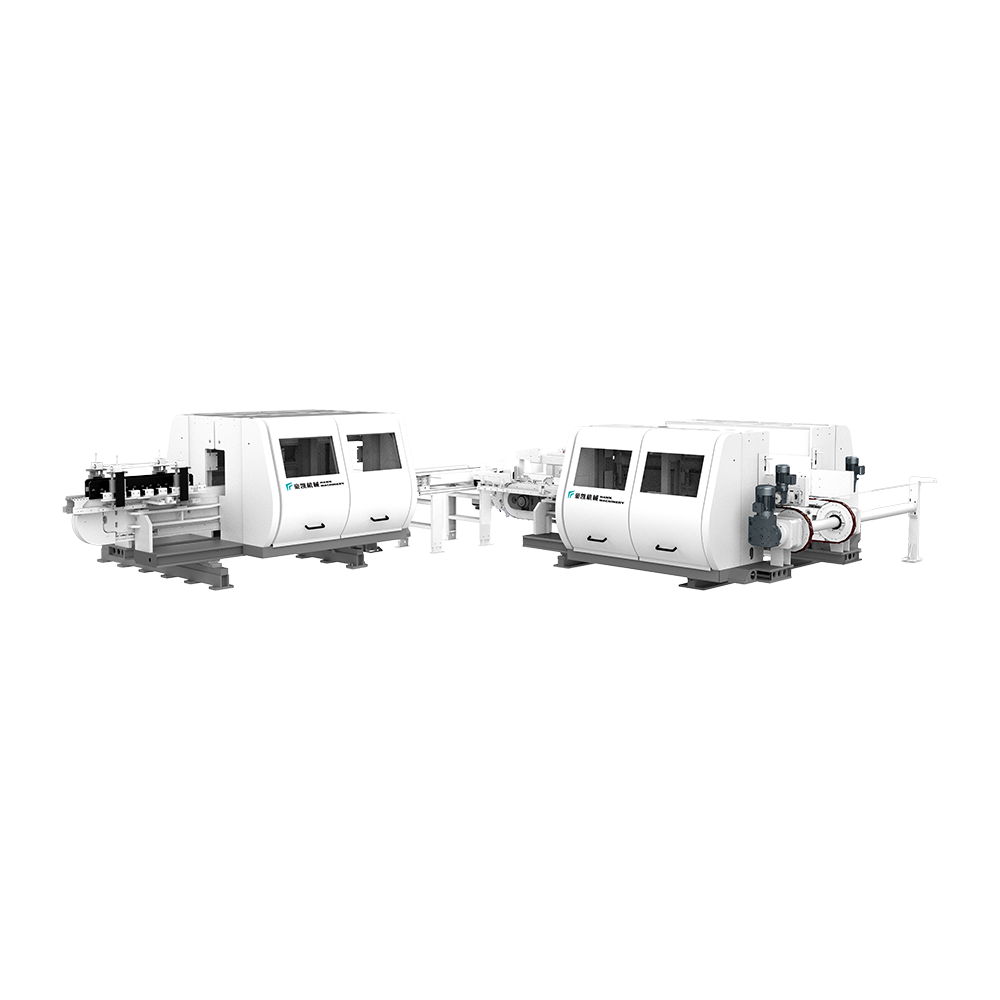
Questa attrezzatura è adatta per il pavimento LVT di taglio e smussatura. Dot...
Vedi i dettagli
Diversi metodi di segatura della trasmissione sono adatti per diverse esigenz...
Vedi i dettagli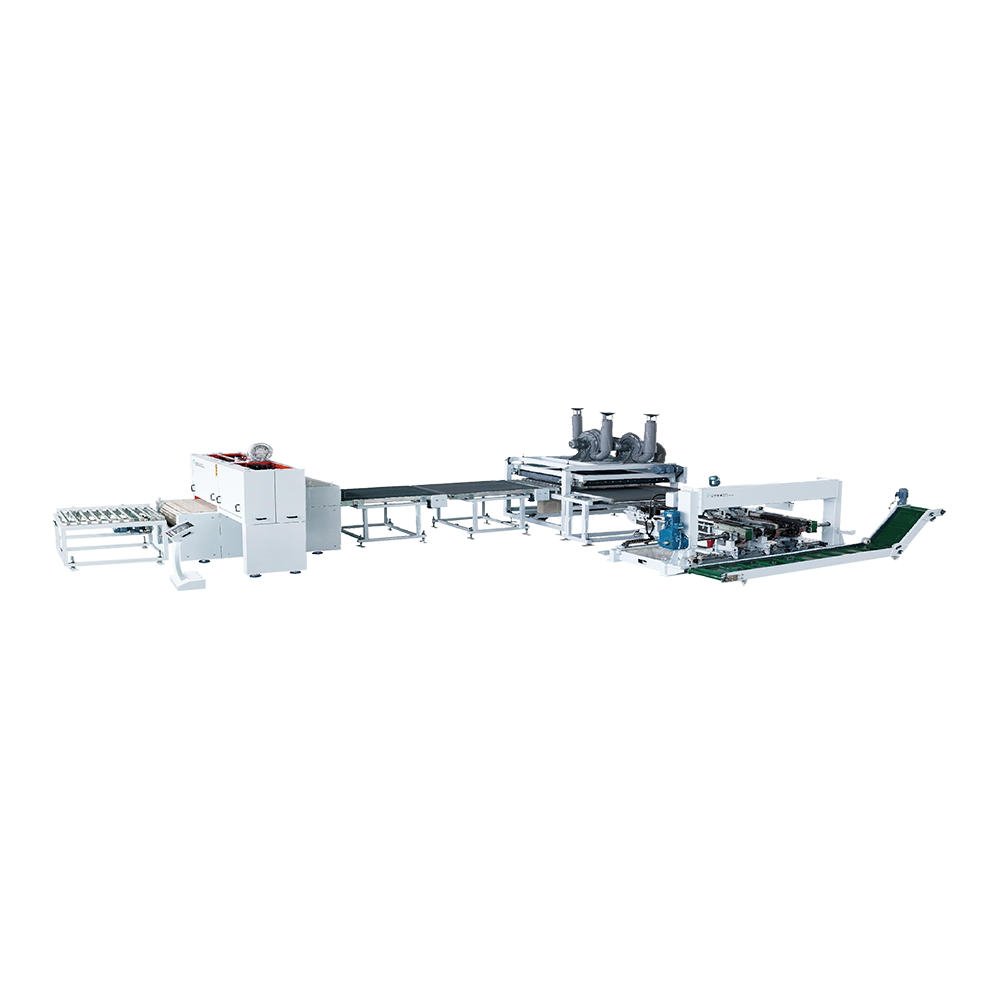
La velocità di alimentazione di questa attrezzatura può raggiungere 40 metri ...
Vedi i dettagli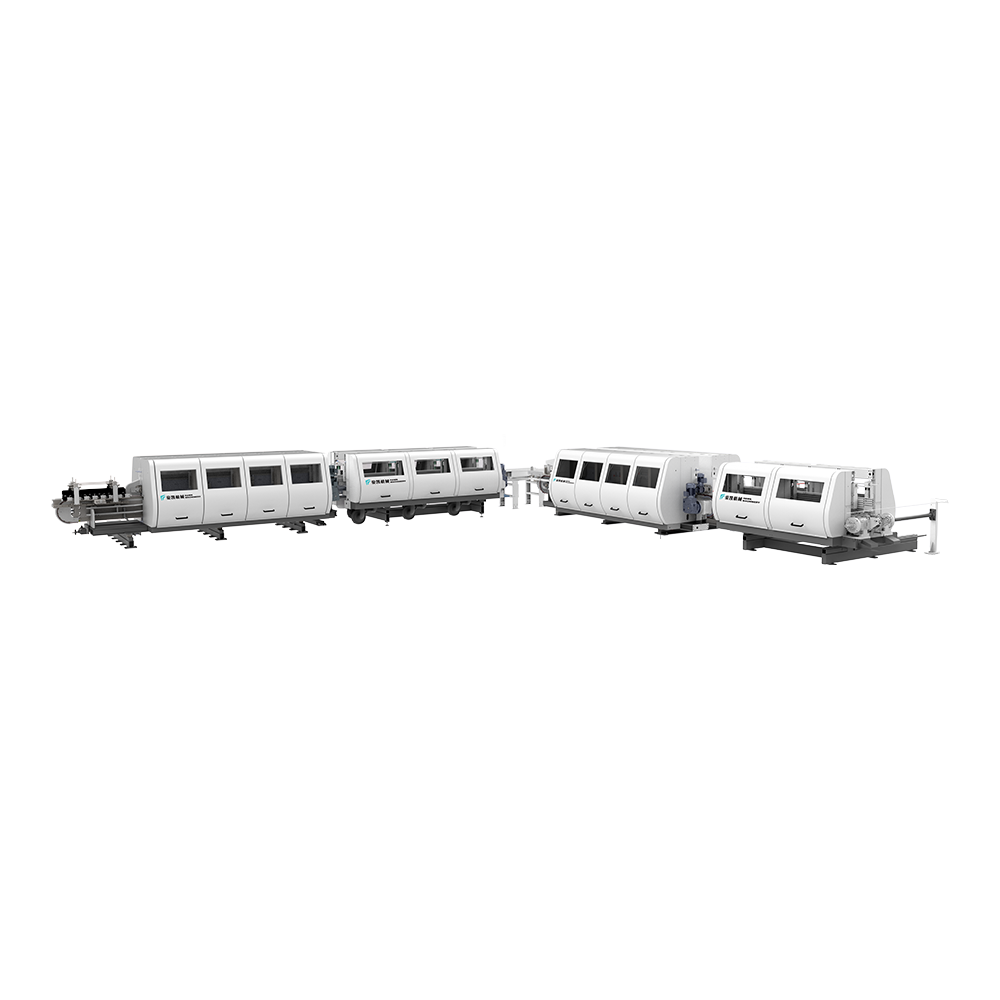
Adatto per il rivestimento a bordo di laminato, PVC e WPC. L'uso della v...
Vedi i dettagli
Hawk Machinery Automatic Feeding, Tark & Slottting Line, adatto per SPC, WP...
Vedi i dettagli
Le attrezzature intelligenti integrate integrano Internet di gateway intellig...
Vedi i dettagli
Informazioni di contatto.
Boyi Development Area, Changzhou City, provincia di Jiangsu, P. R. Cina
+86-0519-83319988
Non esitare a contattare quando hai bisogno di noi!
 Produttori di macchine per estrusione personalizzata